Ce glossaire définit les 34 termes de la transformation des matières adhésives qui reviennent dans un cahier des charges : construction de la matière, procédés de découpe, format de livraison, essais d’adhésion. La plupart des définitions précisent ce que le terme change pour votre pièce, et l’équivalent anglais figure dans le tableau de synthèse.
Pourquoi un vocabulaire commun
Une pièce adhésive découpée passe entre plusieurs mains : le bureau d’études qui la dessine, l’acheteur qui la consulte, le transformateur qui la fabrique, puis la ligne qui la pose. Quand l’un parle de « laize » et l’autre de « largeur de rouleau », ou qu’un plan indique « découpe » sans préciser mi-chair ou pleine chair, le devis part sur une hypothèse. Les écarts apparaissent ensuite, à la réception du premier lot.
Les termes ci-dessous sont ceux que nous utilisons au quotidien avec nos clients. Les définitions reposent sur trois sources : les essais suivent les méthodes d’essai de la FINAT, l’association européenne de l’étiquette autoadhésive, les types d’adhésifs reprennent le guide technique Adhesive Technologies d’Avery Dennison, et les causes de casse du squelette viennent d’un article de la FINAT consacré à l’échenillage. Les capacités indiquées pour ATE sont celles publiées sur nos pages techniques.
Les 34 termes en un tableau, avec l’équivalent anglais
| Terme français | Terme anglais | En une phrase |
|---|---|---|
| Complexe adhésif | Pressure-sensitive laminate | La matière telle que livrée : face, adhésif et liner |
| Face (ou frontal) | Face stock | La couche supérieure, qui reçoit l’impression ou porte la fonction |
| Adhésif permanent | Permanent adhesive | Ne se retire pas sans abîmer la pièce ou le support |
| Adhésif enlevable | Removable adhesive | Tient en service, se retire sans dommage |
| Adhésif repositionnable | Repositionable adhesive | Se décolle et se repose lors de la pose |
| Adhésif double face | Double-coated tape | Un support enduit d’adhésif sur ses deux faces |
| Adhésif transfert | Transfer tape | Un film d’adhésif seul, sans support |
| Liner | Release liner | Le support siliconé retiré au moment de la pose |
| Énergie de surface | Surface energy | L’aptitude d’une surface à être mouillée par l’adhésif |
| Traitement corona | Corona treatment | Une décharge électrique qui augmente l’énergie de surface d’un film |
| Pelage | Peel adhesion | La force nécessaire pour décoller l’adhésif d’une surface |
| Tack | Tack | L’accroche immédiate, au simple contact |
| Résistance au cisaillement | Shear resistance | La tenue sous une charge parallèle à la surface |
| Force de décollement du liner | Release force | La force pour séparer le liner de l’adhésif |
| Découpe rotative | Rotary die cutting | La découpe en continu par un cylindre, pour la série |
| Outil rotatif | Rotary die | Le cylindre qui porte les lames à la forme de la pièce |
| Découpe numérique | Digital cutting | La découpe sans outil, pilotée par fichier |
| Découpe laser | Laser cutting | La découpe sans contact par un faisceau |
| Mi-chair | Kiss-cut | La découpe de la face et de l’adhésif, sans entamer le liner |
| Pleine chair | Through-cut | La découpe de toute l’épaisseur, liner compris |
| Échenillage | Matrix stripping | Le retrait de la matière autour des pièces |
| Squelette (ou matrice) | Waste matrix | Le déchet en forme d’échelle retiré à l’échenillage |
| Tronçonnage et refendage | Log slitting, slitting | La mise à largeur d’une bobine |
| Tolérance | Tolerance | L’écart admis sur une cote |
| Laize | Web width | La largeur de la bande |
| Pas | Repeat length | La distance entre deux pièces successives |
| Mandrin | Core | Le tube au centre de la bobine |
| Sens d’enroulement | Unwind direction | L’orientation des pièces sur la bobine |
| Planche | Sheet | Un format plat, pour la pose manuelle |
| Raccord | Splice | La jonction de deux bandes dans une bobine |
| Complexage | Laminating | L’assemblage de couches avec un adhésif |
| Laminage (ou pelliculage) | Overlaminating | La pose d’un film fin sur une impression |
| Repérage | Registration | L’alignement entre l’impression et la découpe |
| Données variables | Variable data | Une impression différente sur chaque pièce |
Matière et construction
Complexe adhésif
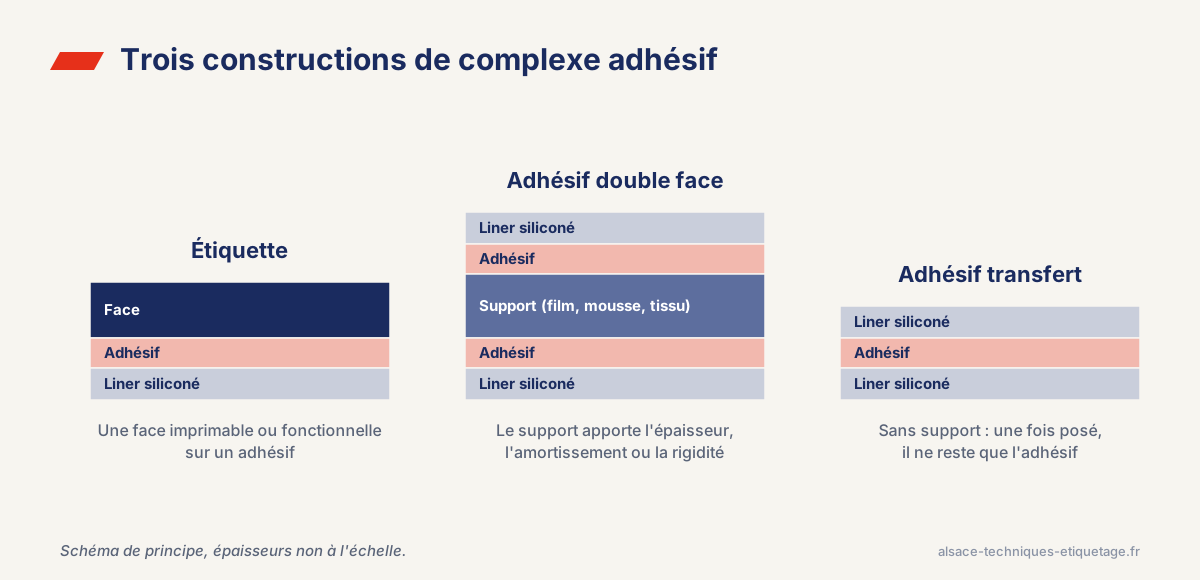
C’est la matière telle que le fabricant la livre au transformateur, avant toute découpe : une face, une couche d’adhésif et un liner. Le choix d’une pièce commence par celui du complexe, puisque chaque couche a sa fonction. Nous détaillons ces couches dans notre article sur la construction d’une étiquette adhésive.
Face (ou frontal)
La couche supérieure du complexe : papier, film plastique, mousse ou tissu. Elle reçoit l’impression sur une étiquette, et porte la fonction sur une pièce technique (épaisseur d’une mousse, tenue d’un film).
Adhésif permanent
Avery Dennison le définit comme un adhésif qu’on ne peut pas retirer sans abîmer l’étiquette ou le support. On le retrouve sur les pièces d’assemblage et les étiquettes de traçabilité.
Adhésif enlevable
Selon la même source, il tient sans se relever en bordure mais s’enlève sans dommage. On le choisit pour un film de protection temporaire ou une étiquette de transit.
Adhésif repositionnable
Il se décolle et se repose sans perdre son pouvoir collant, ce qui laisse corriger la position au moment de la pose.
Adhésif double face
Un support (film, mousse ou tissu) enduit d’adhésif sur ses deux faces et protégé par un liner. Le support donne l’épaisseur, l’amortissement ou la rigidité. Nos adhésifs double face ont leur page dédiée.
Adhésif transfert
Un film d’adhésif seul, sans support, livré entre un ou deux liners. Une fois posé, il ne reste que l’adhésif entre les deux pièces collées : c’est la solution la plus fine pour assembler deux éléments.
Liner
Le support siliconé, papier ou film, qui protège l’adhésif jusqu’à la pose. Il pèse peu dans le prix de la pièce mais décide souvent du bon fonctionnement en pose automatique. Nous lui avons consacré un article : le liner et la pose automatisée.
Collage et essais
Énergie de surface
L’aptitude d’une surface à être mouillée par un adhésif. Plus elle est faible, plus le collage est difficile : c’est le cas du polypropylène et du polyéthylène. C’est aussi la première piste quand une étiquette se décolle.
Traitement corona
Une décharge électrique appliquée à la surface d’un film pour augmenter son énergie de surface avant impression ou collage. La FINAT mesure la tension de surface des films plastiques par sa méthode FTM 15. Voir notre article sur le traitement corona.
Pelage
La force nécessaire pour décoller un adhésif de la surface où il est posé. La FINAT la mesure à 180° (FTM 1) ou à 90° (FTM 2), à 300 mm par minute. Une valeur de pelage ne se compare qu’à méthode, support et temps de pose identiques.
Tack
L’accroche immédiate d’un adhésif, au simple contact et sans pression. La FINAT la mesure par la méthode de la boucle (FTM 9). Un tack élevé aide une pose rapide, mais laisse peu de droit à l’erreur de positionnement.
Résistance au cisaillement
La tenue d’un adhésif sous une charge parallèle à la surface, celle qui fait glisser une pièce suspendue. La FINAT la mesure sur une surface standard (FTM 8) et en dynamique (FTM 18).
Force de décollement du liner
La force nécessaire pour séparer le liner de l’adhésif. La FINAT la mesure à basse vitesse (FTM 3) et à haute vitesse, de 10 à 300 mètres par minute (FTM 4). Sur une ligne automatique, c’est elle qui décide si la pièce quitte proprement son liner sur le bec de décollage.
Découpe
Découpe rotative
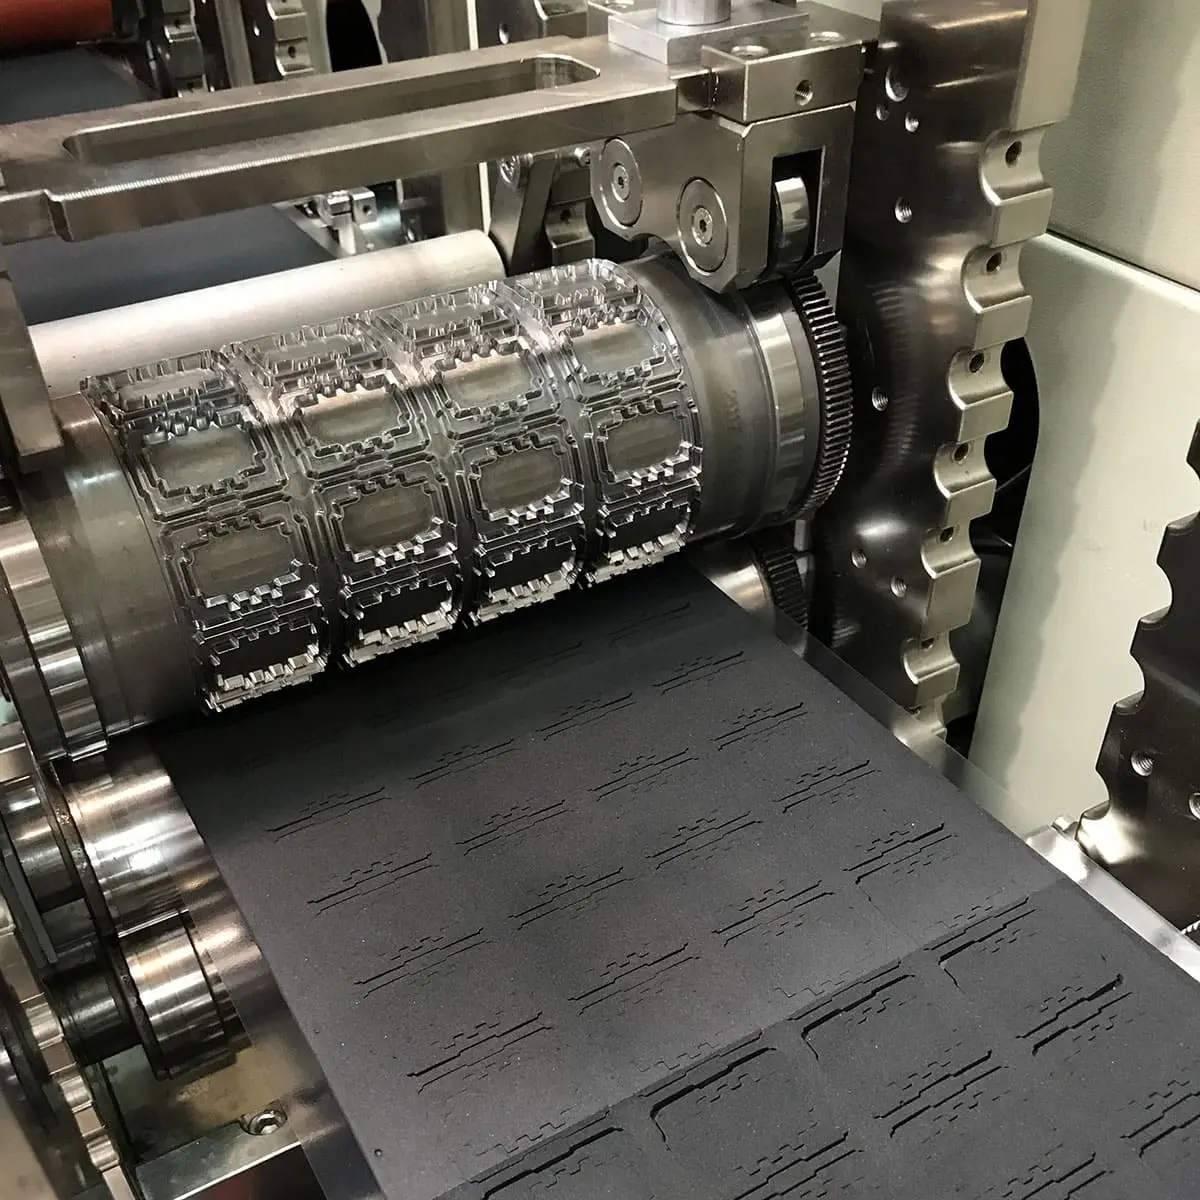
La matière défile en bobine entre un cylindre de découpe et un contre-cylindre. Le procédé travaille en continu : c’est celui de la série. Chez ATE, nous découpons en rotative au dixième de millimètre sur les matières stables, en laize jusqu’à 600 mm. Notre page découpe rotative détaille le procédé.
Outil rotatif
Le cylindre qui porte les lames à la forme exacte de la pièce. Chaque nouvelle forme demande son outil. Nous fabriquons nos propres outils rotatifs : Rototechnix, notre société d’outillage, les taille pour la pièce, ce qui évite d’adapter la pièce à un outil existant.
Découpe numérique
Une lame pilotée par le fichier de la pièce découpe la matière sur une table, sans outil. C’est le procédé des prototypes et des petites séries. Notre table numérique découpe à ±0,1 mm selon les paramètres et les matières, à une vitesse allant jusqu’à 1,41 m/s.
Découpe laser
Un faisceau découpe la matière sans contact et sans outil, ce qui convient aux formes fines et aux modifications fréquentes. Nous découpons au laser jusqu’à 330 mm de laize.
Mi-chair
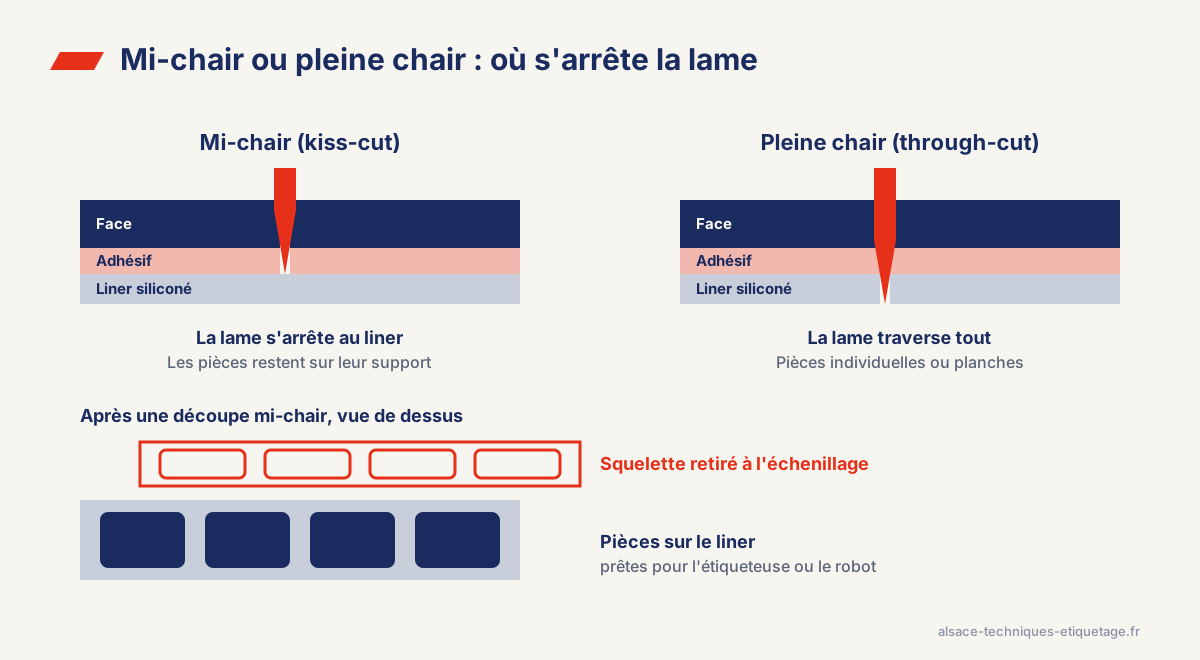
La découpe traverse la face et l’adhésif sans entamer le liner. Les pièces restent alignées sur leur support, prêtes pour l’étiqueteuse ou le robot. En anglais : kiss-cut. Nous expliquons ce qu’elle change en production dans notre article mi-chair ou pleine chair.
Pleine chair
La découpe traverse toute l’épaisseur, liner compris. On obtient des pièces individuelles, ou des planches découpées à la forme extérieure.
Échenillage
Le retrait de la matière qui entoure les pièces après une découpe mi-chair. L’opération paraît secondaire, mais un squelette qui casse arrête la machine. La FINAT cite parmi les causes un liner à décollement trop serré et un espace entre pièces de 2 mm ou moins.
Squelette (ou matrice)
Le déchet en forme d’échelle retiré à l’échenillage. Sur une pièce destinée à la pose robotisée, on décide dès la conception s’il est retiré ou laissé en place.
Tronçonnage et refendage
Deux façons de mettre une matière à la largeur voulue. Le refendage coupe la bande pendant son déroulement ; le tronçonnage coupe une bobine large, déjà enroulée, en rouleaux plus étroits. Nous tronçonnons de 3 à 1 500 mm de largeur, avec une tolérance possible de 0,3 mm selon la matière.
Tolérance
L’écart admis sur une cote. Elle dépend autant de la matière que du procédé : une mousse épaisse ne se tient pas comme un film polyester. C’est pourquoi nous confirmons la tolérance tenable au moment du devis, sur la matière retenue.
Format et conditionnement
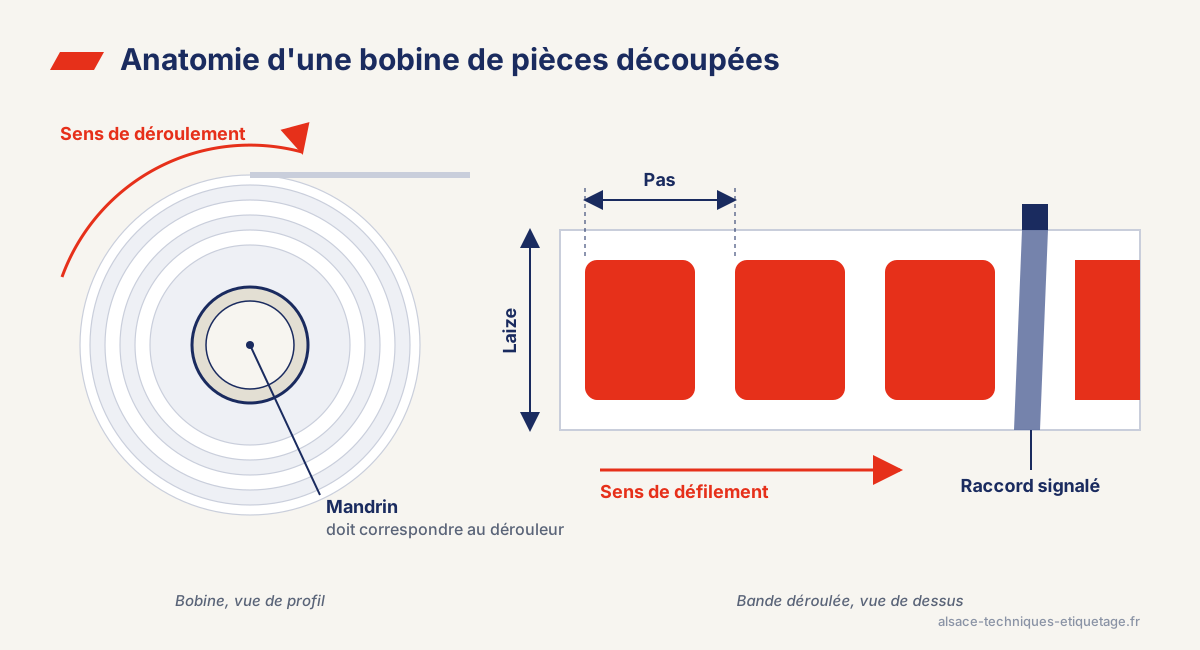
Laize
La largeur de la bande de matière, ou de la bobine livrée. Elle conditionne le nombre de pièces côte à côte et doit correspondre au dérouleur du client.
Pas
La distance entre deux pièces identiques successives, dans le sens du défilement. Le capteur de l’étiqueteuse ou du robot travaille sur cette valeur : un pas mal spécifié se découvre au réglage de la ligne.
Mandrin
Le tube, en carton ou en plastique, au centre de la bobine. Son diamètre intérieur doit correspondre à l’axe du dérouleur.
Sens d’enroulement
L’orientation des pièces sur la bobine : à l’extérieur ou à l’intérieur, tête ou pied en premier. Il fixe le sens dans lequel la pièce arrive devant la préhension. Il se précise sur le cahier des charges, faute de quoi la bobine doit être rembobinée.
Planche
Un format plat, en feuille, pour la pose manuelle ou les petites séries.
Raccord
La jonction de deux bandes à l’intérieur d’une bobine. Le cahier des charges précise s’il est accepté, en quel nombre et comment il est signalé, car un raccord non repéré peut arrêter une ligne.
Transformation et impression
Complexage
L’assemblage de plusieurs couches de matière avec un adhésif, pour obtenir des propriétés qu’aucune couche n’a seule. Voir notre page complexage et notre guide sur le choix d’un film de complexage.
Laminage (ou pelliculage)
L’usage réserve plutôt ce terme à la pose d’un film fin de protection sur une impression, contre le frottement ou les produits de nettoyage.
Repérage
L’alignement entre l’impression et la découpe, pour que le motif tombe au bon endroit sur chaque pièce. Comme nous imprimons et découpons chez nous, le repérage se règle dans le même atelier, sans transfert entre deux fournisseurs.
Données variables
Une impression différente sur chaque pièce : numéro de série, code-barres, QR code ou Data Matrix. Elle se fait en impression numérique. Pour choisir le code, voir notre comparatif QR code et Data Matrix.
Ce que ces termes changent dans un devis
Une demande qui précise la matière, la tolérance, la laize, le pas, le mandrin, le sens d’enroulement et le type de découpe se chiffre sans aller-retour. Celle qui indique seulement un plan et une quantité oblige à poser ces questions, ou à les supposer.
Les capacités publiées sur nos pages techniques donnent un premier repère pour situer votre pièce.
| Procédé | Capacité | Usage type |
|---|---|---|
| Découpe rotative | Au dixième de millimètre sur matières stables, laize jusqu’à 600 mm, outils fabriqués en interne | Série, pièces en bobine |
| Découpe numérique | ±0,1 mm selon paramètres et matières, jusqu’à 1,41 m/s | Prototypes, petites séries |
| Découpe laser | Jusqu’à 330 mm de laize | Formes fines, prototypes |
| Tronçonnage | De 3 à 1 500 mm, tolérance possible de 0,3 mm selon la matière | Mise à largeur de bobines |
Nous travaillons à partir de 700 matières premières, sous certification IATF 16949, avec une salle blanche ISO 7 pour les pièces qui l’exigent. Pour une pièce posée par un robot, notre article sur la pose robotisée reprend les points à fixer.
Questions fréquentes
Qu’est-ce que la découpe mi-chair ?
Une découpe qui traverse la face et l’adhésif sans entamer le liner. Les pièces restent sur leur support, prêtes pour une étiqueteuse ou un robot. En anglais, on parle de kiss-cut.
Quelle différence entre la laize et le pas ?
La laize est la largeur de la bande de matière. Le pas est la distance entre deux pièces successives dans le sens du défilement. Les deux doivent correspondre à la machine de pose du client.
Quelle différence entre un adhésif double face et un adhésif transfert ?
Le double face a un support (film, mousse ou tissu) enduit d’adhésif sur ses deux faces. Le transfert est un film d’adhésif seul, sans support : une fois posé, il ne reste que l’adhésif entre les deux pièces.
Qu’est-ce que l’échenillage ?
Le retrait de la matière qui entoure les pièces après une découpe mi-chair. Ce déchet en forme d’échelle s’appelle le squelette. S’il casse, la machine s’arrête.
Comment mesure-t-on l’adhésion d’un adhésif ?
Le plus souvent par un essai de pelage. La FINAT le décrit à 180° (FTM 1) ou à 90° (FTM 2), à 300 mm par minute. Une valeur n’a de sens qu’avec sa méthode, son support et son temps de pose.