La déformation rémanente après compression (compression set) est la part d’épaisseur qu’une mousse ne récupère pas après avoir été comprimée longtemps. Un joint qui perd son épaisseur ne presse plus assez sur les surfaces, et finit par fuir. Elle se lit sur la fiche technique, à méthode d’essai égale, et se maîtrise par le choix de la mousse et du taux de compression.
Choisir la mousse de votre joint
Qu’est-ce que la déformation rémanente après compression ?
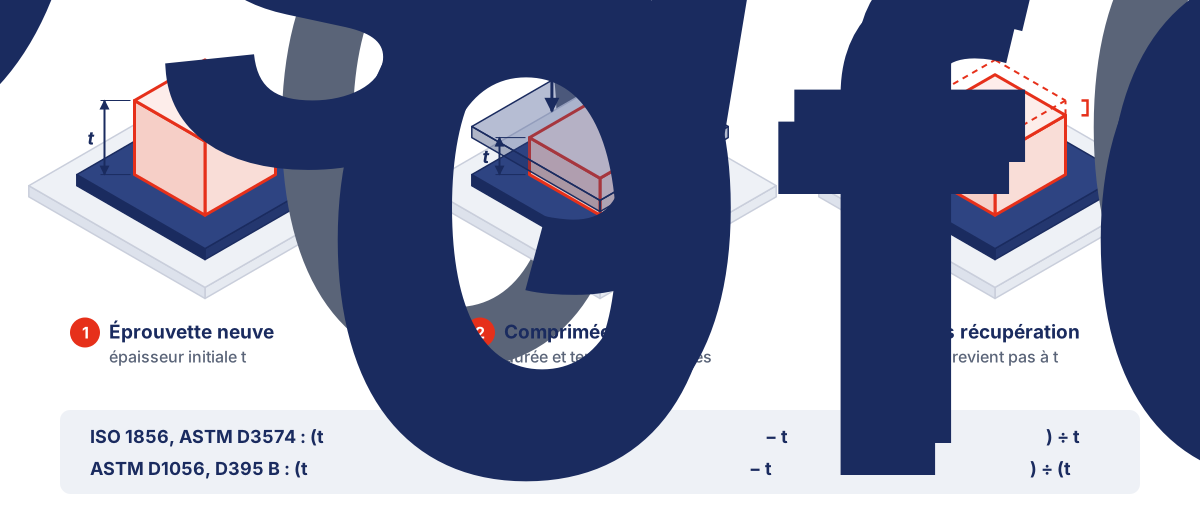
C’est l’écart entre l’épaisseur d’origine d’une mousse et celle qu’elle retrouve après avoir été comprimée pendant une durée donnée, à une température donnée. On l’exprime en pourcentage. En anglais, on parle de compression set, souvent abrégé en C-set.
Rogers, fabricant des mousses PORON et BISCO, donne l’exemple d’une éprouvette de 1 pouce qui ne revient qu’à 0,75 pouce : sa déformation rémanente est de 25 %. Rapporté à un joint de 10 mm, cela fait un joint qui ne remonte plus qu’à 7,5 mm.
Pour un joint d’étanchéité, c’est l’une des propriétés qui décident de la durée de vie. Le joint tient parce qu’il pousse en permanence contre les deux surfaces. S’il perd son épaisseur, cette pression baisse, et l’étanchéité avec.
Comment mesure-t-on la déformation rémanente ?
Le principe est toujours le même : on mesure l’épaisseur de l’éprouvette, on la comprime entre deux plaques avec une cale, on la laisse un temps donné à une température donnée, puis on la libère et on remesure après un temps de récupération. Les conditions, elles, changent selon la norme.
| Norme | Matériaux visés | Compression | Durée et température | Base de calcul |
|---|---|---|---|---|
| ISO 1856, méthode A | Mousses souples latex et polyuréthane de plus de 2 mm | 50 % ou 75 % (± 4 %) de l’épaisseur | 22 h à 70 °C | Épaisseur initiale |
| ASTM D3574 (selon Rogers) | Mousses polyuréthane, dont le PORON | 50 % | 22 h à 70 °C, récupération 30 min | Épaisseur initiale |
| ASTM D1056 (selon Rogers) | Mousses et éponges silicone | 50 % | 22 h, température selon le matériau (Rogers cite 100 °C pour le silicone) ; récupération 30 min ou 24 h selon la classe | Écrasement réel (épaisseur initiale moins cale) |
| ASTM D395, méthode B | Élastomères | 25 % | 22 h ou 70 h à une température spécifiée, récupération 30 min | Écrasement réel (épaisseur initiale moins cale) |
Sources : extrait de la norme ISO 1856:2018, guide Rogers sur la déformation rémanente et fiche Intertek sur l’ASTM D395.
Pourquoi deux fiches techniques ne se comparent pas toujours
Deux mousses affichées à 3 % et à 6 % ne sont pas forcément différentes. Trois paramètres changent le chiffre.
- La base de calcul. L’ASTM D3574 rapporte la perte d’épaisseur à l’épaisseur initiale. L’ASTM D1056 la rapporte à l’écrasement réel, c’est-à-dire l’épaisseur initiale moins la cale. Rogers donne l’exemple d’une même éprouvette notée 2 % sans soustraire la cale, comme en D3574, et 4 % en la soustrayant, comme en D1056.
- La température d’essai. Rogers cite des essais à 23 °C, 70 °C et 100 °C, et décrit la chaleur comme un accélérateur de la déformation rémanente. Une valeur à 23 °C ne se compare pas à une valeur à 70 °C.
- Le temps de récupération. L’ASTM D3574 et l’ASTM D395 remesurent après 30 minutes. Pour l’ASTM D1056, Rogers indique 30 minutes pour ses silicones BISCO, mais 24 heures pour ses éponges silicone ARLON. Le transformateur Marian décrit lui aussi un essai avec 24 heures de récupération. Deux valeurs mesurées après des temps de récupération différents ne se comparent pas.
Avant de comparer deux mousses, demandez donc la norme, la température, le taux de compression et le temps de récupération. Sans ces quatre informations, le pourcentage seul ne permet pas de choisir.
Quelle valeur de déformation rémanente viser ?
Selon Rogers, une valeur inférieure à 5 % est excellente pour une étanchéité de longue durée, et certaines applications acceptent de 10 à 25 %. Tout dépend de la durée de vie attendue : un joint de transport utilisé une fois n’a pas les mêmes exigences qu’un joint de boîtier posé pour dix ans.
Rogers donne aussi des ordres de grandeur par famille de matière. Ce sont les données d’un fabricant qui vend lui-même du polyuréthane et du silicone : elles orientent le choix, la fiche technique de la référence retenue tranche.
| Famille | Déformation rémanente indiquée | Autres repères cités |
|---|---|---|
| Polyuréthane (type PORON) | Peut descendre sous 5 % | Adapté aux températures plus basses ; usage continu jusqu’à 90 °C pour le PORON 4701-30 selon sa fiche |
| Silicone cellulaire (type BISCO) | Peut descendre sous 5 % | De -55 à 200 °C pour les silicones BISCO ; généralement le meilleur choix en extérieur (UV, ozone), selon Rogers |
| Néoprène, mélanges de caoutchouc, polyéthylène, EPDM | Jusqu’à 50 % à haute température | L’EPDM résiste mieux aux UV et à l’ozone que le néoprène |
Un piège courant : la densité ne dit rien de la souplesse. Rogers compare un PORON 4701-30 de 15 lb/ft³, qui demande 3,1 psi pour être comprimé de 25 %, et une mousse Volara Type A de 4 lb/ft³, qui en demande 10. La plus dense est ici la plus souple.
Qu’est-ce qui accélère la déformation rémanente ?
Rogers liste plusieurs causes de défaillance des joints liées à la matière et à l’environnement.
- La chaleur, au-delà de la plage prévue pour la mousse : elle accélère la déformation et peut durcir ou fissurer le joint.
- Une compression trop forte, qui déforme la matière au lieu de la faire travailler.
- Les ouvertures répétées des portes, capots et trappes, qui usent le joint par frottement et par cycles.
- Les UV et l’ozone, en extérieur.
- Les produits chimiques incompatibles, qui font gonfler, ramollir ou fissurer la mousse. Pour les carburants et solvants agressifs, Rogers oriente vers les fluorosilicones.
Comment dimensionner un joint mousse ?
Rogers recommande une compression de 30 à 50 % pour une étanchéité optimale, en précisant que la plage dépend de la matière et de l’application. Le taux de compression se calcule ainsi : (épaisseur du joint − jeu) ÷ épaisseur du joint.
Le piège est de calculer sur le jeu nominal. Le jeu réel varie avec les tolérances des pièces, et le joint doit rester dans la plage dans tous les cas. Prenons un jeu qui va de 3,0 à 3,6 mm selon les pièces :
| Épaisseur du joint | Compression au jeu mini (3,0 mm) | Compression au jeu maxi (3,6 mm) | Dans la plage 30-50 % ? |
|---|---|---|---|
| 5 mm | 40 % | 28 % | Non, trop faible au jeu maxi |
| 6 mm | 50 % | 40 % | Oui |
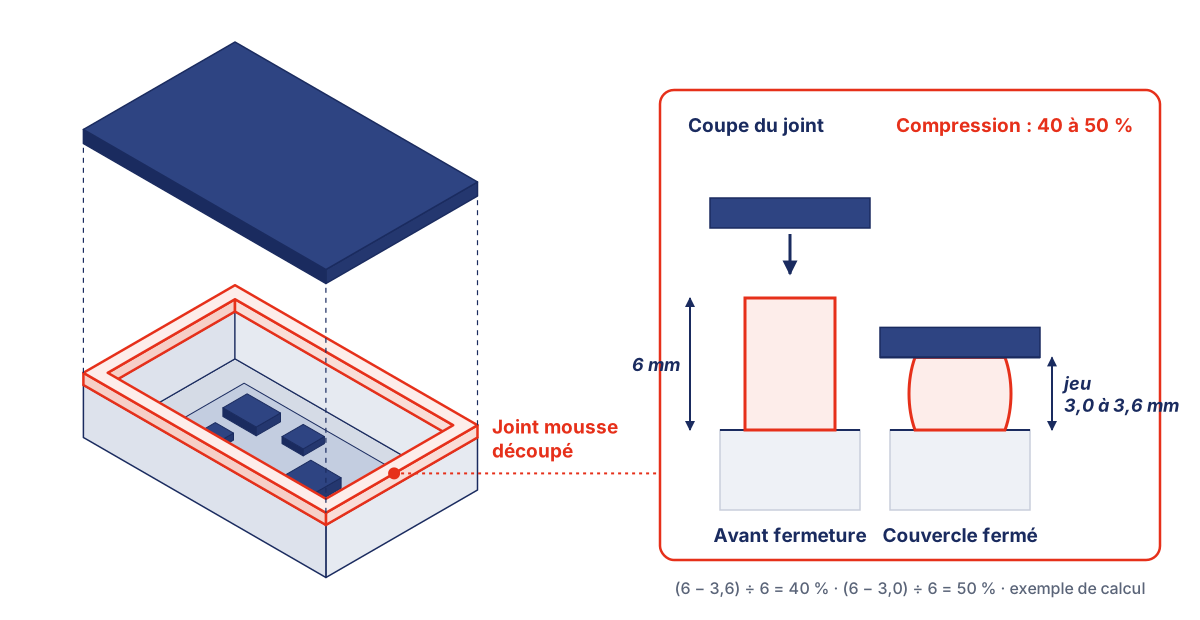
La déformation rémanente réduit ensuite cette marge. En calcul simplifié, sur la base de l’épaisseur initiale : un joint de 5 mm posé dans un jeu de 3,5 mm est comprimé à 30 %. Avec 5 % de déformation rémanente, il remonte à 4,75 mm et presse encore sur 1,25 mm. Avec 25 %, il ne remonte qu’à 3,75 mm et ne presse plus que sur 0,25 mm. La marge reste confortable dans le premier cas, elle devient faible dans le second.
Ce calcul suppose que la mousse vieillit en service comme en essai, ce qui n’est vrai qu’à conditions proches. Il montre surtout pourquoi la déformation rémanente se choisit en même temps que l’épaisseur, et non après.
Ce qu’apporte le transformateur
ATE découpe plusieurs des familles de mousses citées dans cet article : polyuréthanes de type PORON, silicones cellulaires, polyéthylène, EPDM et autres polyuréthanes. Notre page mousses techniques présente les matières que nous transformons.
- Le choix de la mousse se fait sur fiches techniques comparables : même norme, même température, même temps de récupération.
- L’épaisseur se calcule à partir du jeu mini et maxi, pas du jeu nominal.
- La découpe donne au joint sa forme exacte, en découpe rotative pour la série, ou en découpe numérique sans outil pour les prototypes que vous testez sur vos pièces.
- Le complexage d’un adhésif sur la mousse permet de poser le joint sans colle liquide, à la main ou en pose automatisée.
Pour un joint qui doit aussi conduire l’électricité, voir notre article sur les pièces de blindage CEM. Pour un joint qui doit aussi tenir une pièce, voir notre article sur le ruban mousse acrylique VHB.
Ce qu’il faut nous transmettre
- Le jeu à combler, mini et maxi, avec les tolérances des pièces.
- La fonction : étanchéité à l’eau, à la poussière, isolation, amortissement.
- La durée de vie attendue et le nombre d’ouvertures éventuelles.
- L’environnement : températures mini et maxi, UV, produits chimiques.
- La forme du joint et le mode de pose.
- Le volume et le format de livraison.
Questions fréquentes
Qu’est-ce que la déformation rémanente d’une mousse ?
C’est la part d’épaisseur qu’une mousse ne récupère pas après avoir été comprimée pendant une durée donnée, à une température donnée. Elle s’exprime en pourcentage. En anglais, on parle de compression set.
Pourquoi un joint mousse finit-il par fuir ?
Souvent parce qu’il ne revient plus à son épaisseur après une longue compression. Il presse moins sur les surfaces, et l’étanchéité diminue. La chaleur, une compression trop forte, les ouvertures répétées, les UV et certains produits chimiques accélèrent ce phénomène.
Quelle déformation rémanente est acceptable pour un joint ?
Selon Rogers, moins de 5 % est excellent pour une étanchéité de longue durée, et certaines applications acceptent de 10 à 25 %. La valeur se compare à norme, température et temps de récupération identiques.
Quel taux de compression pour un joint mousse ?
Rogers recommande 30 à 50 % pour une étanchéité optimale, selon la matière et l’application. Le calcul doit se faire au jeu mini et au jeu maxi, tolérances des pièces comprises.
Quelle différence entre ASTM D3574 et ASTM D1056 ?
L’ASTM D3574 rapporte la perte d’épaisseur à l’épaisseur initiale, l’ASTM D1056 à l’écrasement réel. La même éprouvette affiche donc un pourcentage plus élevé en D1056 : Rogers cite 2 % contre 4 %.
Quelle mousse résiste le mieux à la déformation rémanente ?
Selon Rogers, les polyuréthanes PORON et les silicones BISCO peuvent descendre sous 5 %, alors que le néoprène, le polyéthylène ou l’EPDM peuvent atteindre 50 % à haute température. Le choix final se fait sur la fiche technique de la référence.